Yardım — her şey nasıl çalışır
FORMA LABS, kalıp malzemesini bir nesnenin etrafında tutan, 3D yazıcıda basılabilir kasayı tasarlar. Kasayı basarsınız, nesnenizi içine yerleştirirsiniz, silikon ya da alçı dökersiniz ve kopya alabileceğiniz bir kalıp elde edersiniz. Bu kılavuz her paneli kullanım sırasıyla anlatır. Uygulamadaki her ayarın yanında küçük bir i vardır — kısa açıklama için tıklayın.
1 Başlarken
FORMA LABS'ı hesabınızdan açın. İlk seferde uygulama bir kez iner (yaklaşık 1 MB), sonrasında anında açılır. Başlangıç ekranında iki örnek ve bir STL açma düğmesi vardır; FORMA LABS logosu bu ekranı her zaman geri getirir. Dil düğmesi (TR / EN) üst köşededir.
- Yükleyin: bir STL (ya da örnek) — FORMA LABS ağı kontrol eder ve gerekirse onarım önerir.
- Kalıp stilini ve kalıbın kaç parça olacağını seçin.
- Duvarları ayarlayın: kalıp kalınlığı, kılıf, çubuklar, klipsler.
- Kontrol edin: Baskı kasaları bastığınız parçaları, Döküm kalıbı elde edeceğiniz silikonu gösterir.
- Dışa aktarın: STL'leri indirin, basın, birleştirin, dökün.
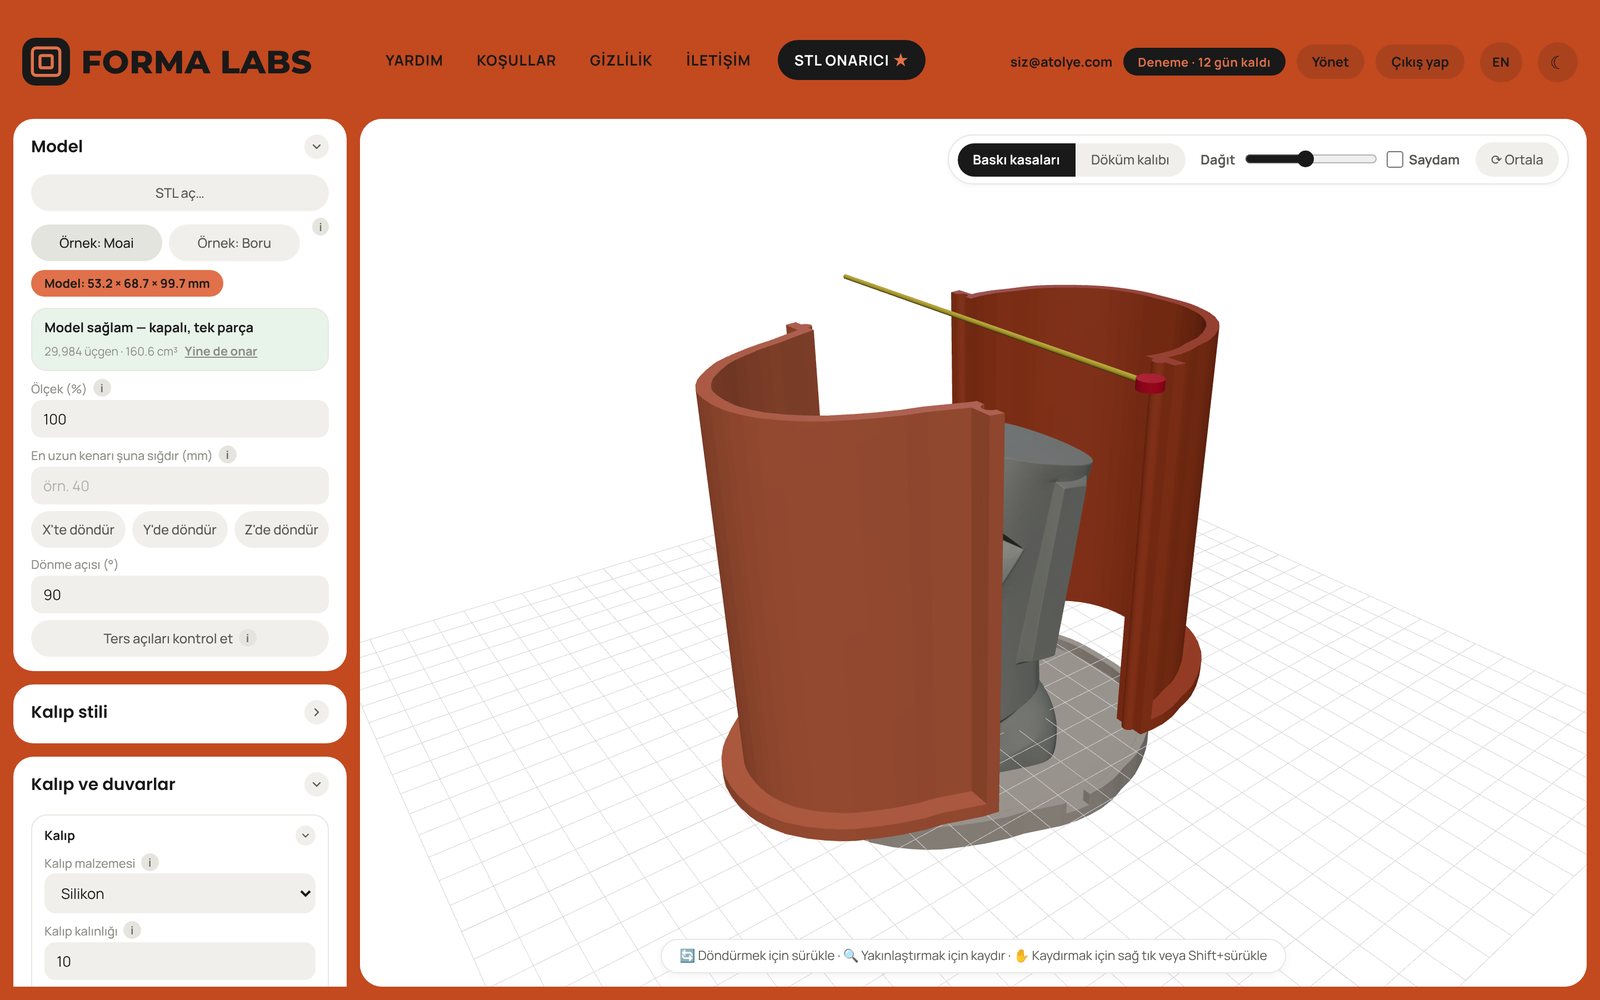
2 Model yükleme ve onarma
STL aç… düğmesini kullanın ya da bir STL dosyasını pencerenin herhangi bir yerine sürükleyin. İkili (binary) ve ASCII STL çalışır. Renkli etiket modelin milimetre cinsinden boyutunu gösterir.
Ağ kontrolü (Happy STL)
Her model yüklenirken kontrol edilir:
- Yeşil — "Model sağlam, kapalı, tek parça". Yapacak bir şey yok.
- Sarı — "N ayrı parçadan oluşuyor". Dosya kapalı ama üst üste binen birkaç katıdan oluşuyor (parçalardan kurulmuş modellerde sık görülür). Tek parçada birleştir'e tıklayın: FORMA LABS bunları tek bir katıda birleştirir; böylece döküm önizlemesi ve maçalar yalnızca dış yüzeyi görür.
- Kırmızı — "Bu modelin onarılması gerekiyor". Açık kenarlar, ters ya da kopya üçgenler. Modeli onar'a tıklayın: çatlaklar kaynatılır, üçgenler doğru yöne çevrilir, delikler doldurulur, kâğıt inceliğindeki çift duvarlar silinir ve üst üste binen parçalar birleştirilir.
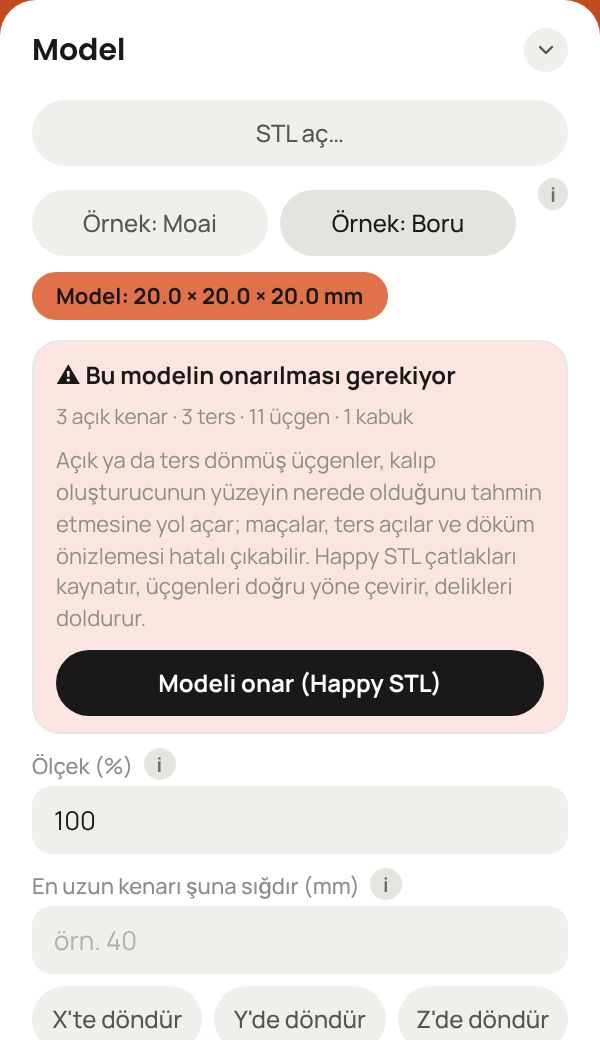
Onarımdan sonra düzeltilmiş dosyayı saklamak için Onarılmış STL'yi indir'e tıklayabilirsiniz.
Boyut ve yön
- Ölçek (%) modeli yeniden boyutlandırır; En uzun kenarı şuna sığdır (mm) gerçek boyutu doğrudan ayarlar — yanlış birimle dışa aktarılmış STL'ler için kullanışlıdır.
- X / Y / Z'de döndür modeli Dönme açısı (°) kadar çevirir (varsayılan 90°; eğik bir modeli düzeltmek için 10–15° kullanın). Kalıp her zaman dikey çalışır: taban modelin altındadır, yan parçalar dikey düzlemlerle ayrılır. Bu yüzden modeli kalıpta duracağı gibi yerleştirin — genellikle en düz, en az detaylı yüzü alta gelecek şekilde.
- Ters açıları kontrol et mevcut düzen için modeli boyar: kırmızı — sert bir parçanın çıkmak için modelin içinden sürüklenmesi gereken yerler, sarı — silikonun esneyerek çıkacağı yerler. Temiz çıkana kadar döndürün ya da parça ekleyin.
3 Kalıp stili
| Stil | Ne elde edersiniz | Ne için |
|---|---|---|
| Konturlu kabuk | Bir taban plakası ve nesnenin dış hattını izleyen, forma oturan duvarlar. | Silikon kalıpların çoğu — kutuya göre çok daha az silikon kullanır. |
| Dikdörtgen kutu | Klasik düz duvarlı kutu olarak aynı parça sistemi; istenirse flanşlı ve M3 vida delikli bölünmüş. | Basit, köşeli parçalar ya da kutu tercih ettiğinizde. |
| Ofset kabuk | Her yönde sabit mesafede 3B bir kabuk; model ortada asılı durur, döküm hunisi zorunludur. | Yuvarlak nesnelerin çok parçalı kalıpları. |
Detay, dış hattın ne kadar hassas çıkarılacağını belirler: denerken Hızlı, son çıktı için Dengeli ya da İnce.
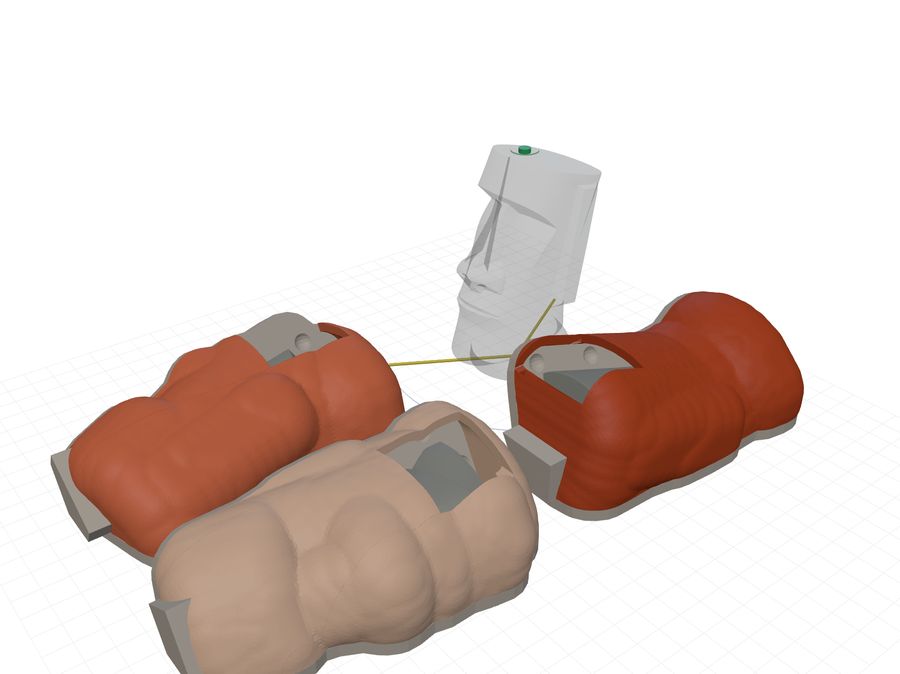
4 Kalıp ve duvarlar
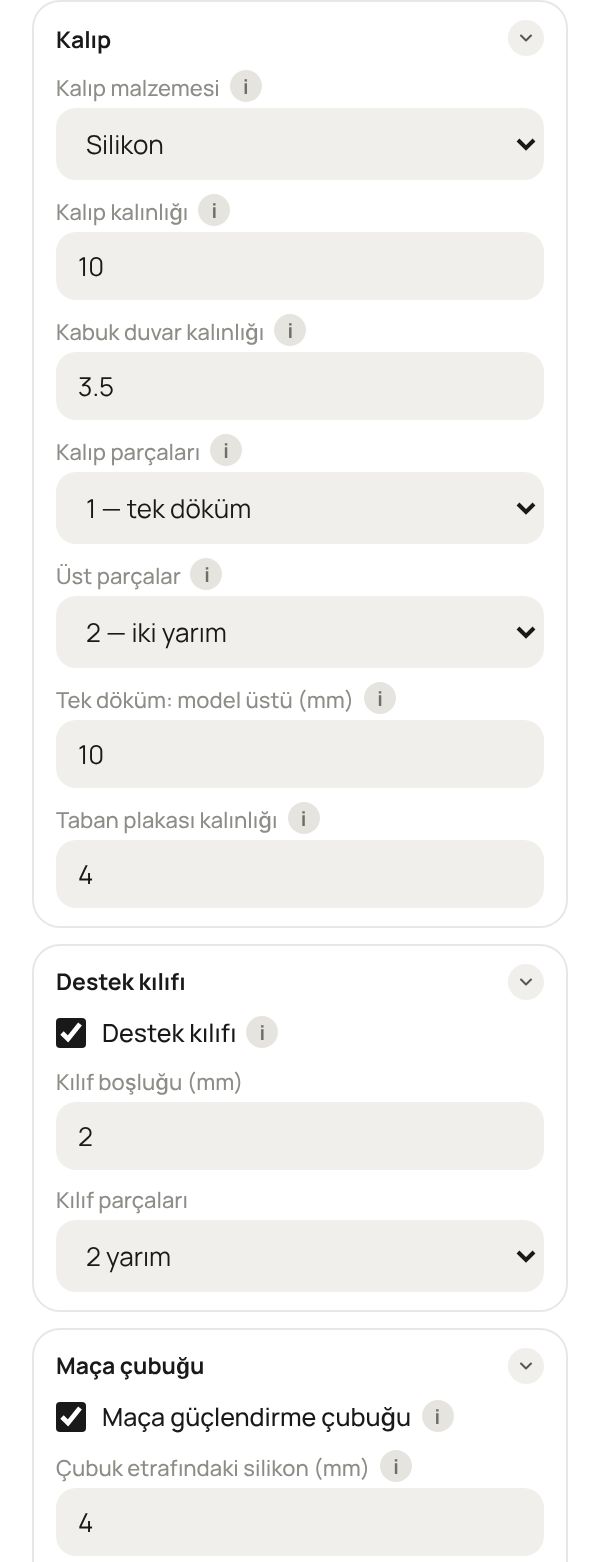
Kalıp kutusu temel değerleri içerir:
- Kalıp malzemesi — Silikon (esnek, küçük ters açıları affeder) ya da Alçı (sert: her parça dümdüz çıkmalıdır; FORMA LABS kilitleri sığ, duvarları kalın yapar).
- Kalıp kalınlığı — nesneniz ile basılan kasa arasındaki kalıp malzemesi katmanı. Silikon: varsayılan 10 mm; küçük parçalar için 4–6 mm, uzun ya da ağır dökümler için 10 mm ve üzeri. Alçı: 25–40 mm.
- Kabuk duvar kalınlığı — basılan plastik. 3–4 mm, 2–3 çevre ile sağlam basılır.
- Geçme toleransı — her pim, yuva ve klipse eklenen boşluk (varsayılan 0,3 mm). Yazıcınız sıkı basıyorsa 0,4–0,5'e çıkarın.
- Kalıp parçaları — 1 — tek döküm: model üzerine dökülen tek blok silikon. 2–6 parça: kalıp dikey olarak yan parçalara ve bir tabana bölünür (bkz. bölüm 5).
- Üst parçalar (tek döküm) — basılan kasa duvarlarının kaç parçaya bölüneceği; böylece kürlenmiş silikondan kolayca ayrılır.
- Tek döküm: model üstü — modelin tepesinin üzerinde ne kadar silikon olacağı (varsayılan 10 mm).
- Taban plakası kalınlığı — her şeyin üzerinde durduğu düz plaka (4 mm).
Yalnızca çok parçalı kalıplar için geçerli ayarlar tek dökümdeyken gizlenir, tersi de geçerlidir.
5 Çok parçalı kalıplar
2–6 parçada kalıbın her parçası kendi kapalı kasasında dökülür ve parçalar birbirine kilitlenir. Bu, slip döküm ve silikonun tek parça olarak sıyrılamayacağı şekiller için klasik düzendir.
- Taban parçası — modelin altına ayrı bir parça döker. Modelin düz alt yüzü döküm ağzıysa işareti kaldırın.
- Boydan boya delik için maça — borular, halkalar ve adaptörler için: delik, iki taban yarısının tuttuğu ayak flanşlı ayrı bir maça olur.
- Taban parçası yüksekliği (%) — tabanın modelin ne kadar yukarısına uzandığı (yuvarlak bir ayağı sarması için yükseltin).
- Model altı taban (mm) — modelin en alt noktası ile taban parçasının altı arasındaki malzeme.
- Döküm haznesi yüksekliği — modelin üstünde, ağzı yukarı doğru genişleyen ek yükseklik; alçı suyu çektikçe döküm çamurunun seviyesi düşebilir.
- Üst kapak — modelin üstündeki malzeme. 0 = açık üst, modelin üst yüzü döküm ağzıdır.
- Merkezleme kilidi Ø / yüksekliği — parçaları hizalayan kilitler. Yükseklik 0 = otomatik (alçı için sığ).
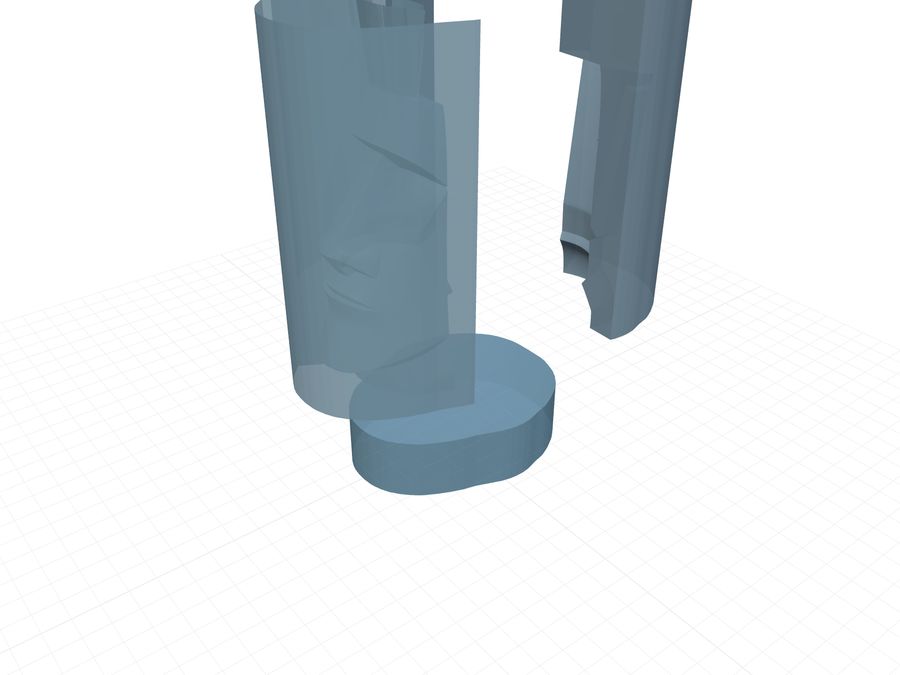
6 Destek kılıfı tek döküm
Uzun ince bir silikon kalıp, içine reçine ya da alçı dökerken devrilir; içinde döktüğünüz kasa ise tutucu olarak kullanılamayacak kadar sıkıdır. Destek kılıfı, aynı dış hatta ama kalıptan Kılıf boşluğu (2 mm) kadar uzakta duran ayrı bir duvar seti ekler; böylece kürlenmiş silikon içine rahatça oturur ve dik durur. Kılıf parçaları kılıfı böler (varsayılan 2 yarım); yarımlar kasayla aynı ek yeri nervürlerine sahiptir, mevcut klipsleriniz onları birbirine kilitler.
7 Maça güçlendirme çubuğu tek döküm
Boydan boya bir ya da daha fazla deliği olan modeller için (Boru örneğini deneyin). Uzun, dar bir deliği dolduran silikon gevşek bir sütundur; çubuk onu düz tutar.
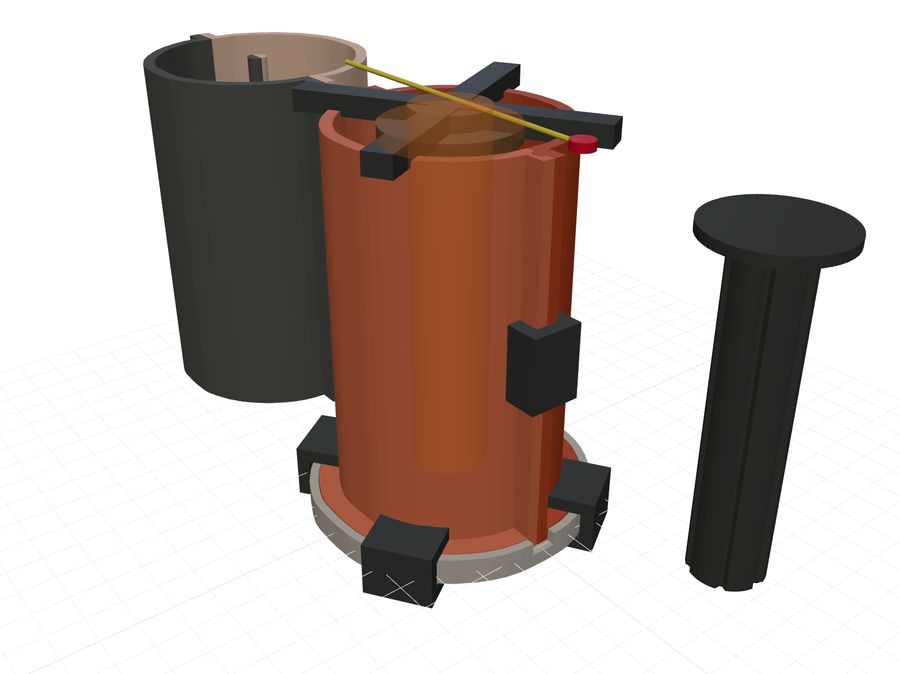
- Her boydan boya deliğe basılı bir kalıp parçası eklenir: deliğin şeklinde (yalnızca silindir değil) bir çubuk; kasa duvarlarının üstündeki yuvalara oturan ve deliği ortalayan bir kirişe asılıdır. Tüm çubuklar tek bir bağlı çerçeveye asılır.
- Çubuk tabandan bir kalıp kalınlığı yukarıda biter; böylece silikon altı kapatır. Silikonda bir kanal bırakır; kürlendikten sonra bu kanala oluklu bir pim sürersiniz — pim tabana kadar uzanır, geniş başı silikona dökülmüş bir yuvaya oturur ve kalıp düz durur.
- Çubuk etrafındaki silikon — çubuk ile delik arasında kalan silikon duvarı (4 mm). Kiriş açısı kirişi ve duvar yuvalarını döndürür. Pim başı Ø / yüksekliği ve Oluk sayısı / derinliği pimi şekillendirir.
8 Klipsler ve kasa ayrıntıları
- Klips aralığı — ek yerleri ve plaka kenarı boyunca her bu kadar milimetrede bir klips noktası (varsayılan 60 mm). Silikon sızdırıyorsa daha fazla klips için sola kaydırın.
- Klips kalınlığı / yüksekliği — kalın klipsler daha sıkı tutar ve daha zor çatlar.
Kasa ayrıntıları altında:
- Etek yüksekliği / derinliği — yan parçaların, taban klipslerinin tuttuğu genişleyen ayağı.
- Ek yeri geçmeleri ve ek yeri açısı — her ek yerinde tam boy bir kilit ve oluk vardır. Ek yeri açısı ek yerlerinin konumunu döndürür; 3B görünümde ayırma çizgisinin ucundaki turuncu tutamağı da sürükleyebilirsiniz (15° adımlar için Shift). Ek yerlerini detaylı bölgelerden uzak tutun.
- Ek yeri nervür derinliği — ek yeri klipslerinin üzerine geçtiği nervürler.
- Ek plaka payı, Kenar duvarı kalınlığı — taban plakasının kenarı ve yan parçaları yerine oturtan yükseltilmiş kenar.
- Delik dolgu sütunları — halka biçimli modeller için: basılı bir sütun ortayı doldurur, silikondan tasarruf edilir.
9 Döküm hunisi çok parçalı
Modelin üst yüzünde duran ve kalıbın üstüne kadar yükselen bir huni kalıbı ekler — döküm ağzını ve genişleyen hazneyi tek seferde döker. Modeli, döküm yapacağınız yüz yukarı bakacak şekilde yerleştirin. Model tarafı Ø ve Kalıp üstü Ø değerlerini ayarlayın; X / Y kaydırma ile ya da 3B görünümdeki küçük mavi tutamağı sürükleyerek konumlandırın. Otomatik yerleşim, bulunan her düz bölgeye bir huni koyar (örneğin bir figürün iki ayağı).
10 3B görünüm
- Baskı kasaları — bastığınız parçalar. Dağıt onları birbirinden ayırır; Saydam duvarları şeffaf yapar.
- Döküm kalıbı — elde edeceğiniz silikon (ya da alçı), ağzı yukarı bakacak şekilde. Kalıbı aç parçaları birbirinden kaydırır.
- Fare — döndürmek için sürükleyin, yakınlaştırmak için kaydırın, kaydırmak için sağ tık ya da Shift+sürükle. ⟳ Ortala görünümü sıfırlar.
11 Malzeme hesabı
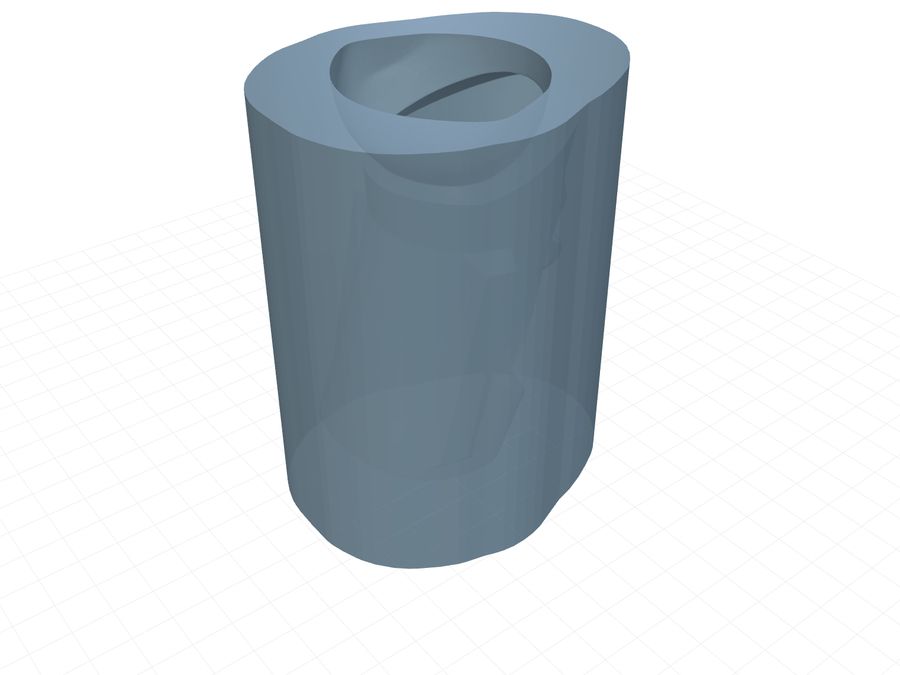
Gereken kalıp malzemesi, karıştırılacak silikonun ya da alçının ağırlığı ve hacmidir — fire için yaklaşık %10 ekleyin. Döküm malzemesi bir dökümün hacmidir (nesneniz). Kalıp boyutu taban ölçüsüdür. Malzeme yoğunluğunu silikonunuzun teknik veri sayfasından girin (çoğu 1,10–1,25 g/cm³; varsayılan 1,15).
12 Dışa aktarma ve baskı
STL dışa aktar, basılacak her parçayı — yan parçalar, taban plakası, klipsler, kılıf, çubuklar, pimler — ayrı bir dosya olarak, ayrıca hepsini tek plakada Tüm parçalar (yerleşik) olarak listeler. Çok parçalı kalıplarda her kasanın plakası, modelinizin kendisine düşen bölümünü (ana model) üzerine kaynaşmış olarak taşır; böylece her parça tek başına dökülebilir.
- Malzeme: PLA ya da PETG. PETG, ısınan alçıya daha iyi dayanır.
- Ayarlar: 0,2 mm katman, 3 çevre, %15–20 doluluk. Duvarlar, ek yerleri ve kilitler dikeydir; bu yüzden çoğu parça desteksiz basılır — dilimleyicinizin önizlemesini kontrol edin.
- İlk deneme: önce bir klips ve ona uyan ek yeri bölümünü basın. Klipsler sıkıysa Geçme toleransını artırın, gevşekse azaltın.
13 Kalıp dökme ve döküm
- Nesneyi taban plakasına sabitleyin (biraz sıcak silikon ya da çift taraflı bant) ve silikon girmesini istemediğiniz delikleri kapatın.
- Kasa parçalarını plaka kenarına oturtun, ek yeri ve taban klipslerini takın. Silikonunuz çok akışkansa ek yerlerinin dışından plastilin ya da sıcak silikonla bir şerit çekin.
- Nesneye ve kasaya kalıp ayırıcı sıkın ya da sürün.
- Silikonu Malzeme hesabının söylediği gibi (+%10) ağırlıkça karıştırın, mümkünse vakumda havasını alın ve en alçak köşeye ince bir akışla dökün — nesnenin etrafında yükselmesini bekleyin.
- Tam kürlenme süresinden sonra klipsleri sökün, kasayı açın ve kalıbı çıkarın. Çok parçalı kalıplar: her parçanın kendi kasası ve modelin kendisine düşen bölümü vardır; her kasayı dökün, sonra kilitler birbirine geçecek şekilde tabanı alta alarak parçaları birleştirin — modelin üstü döküm ağzıdır.
- Uzun tek döküm kalıplarda reçine ya da alçı dökmeden önce kürlenmiş silikonu destek kılıfının içine yerleştirin.
14 Sorun giderme
| Sorun | Şunu deneyin |
|---|---|
| "Bu modelin onarılması gerekiyor" | Modeli onar'a tıklayın. Hâlâ sorun bildiriyorsa dosyada tam üst üste oturan yüzeyler vardır — CAD programınızda üst üste binen parçaları biraz iç içe geçecek şekilde kaydırıp yeniden dışa aktarın. |
| Döküm kalıbı görünümünde garip ince parçalar | Onarımı ya da Tek parçada birleştir'i çalıştırın — bunlar üst üste binen parçaların iç duvarlarından gelir. |
| "Oluşturma başarısız" | Detayı Hızlı yapın, ağı kontrol edin ya da parça sayısını azaltın. Sonra ayarlarınızı bize yazın (İletişim). |
| Basılan parçalar birbirine geçmiyor | Geçme toleransını 0,1–0,2 mm artırın ve önce klipsleri yeniden basın. |
| Silikon ek yerlerinden sızıyor | Daha fazla klips (düşük Klips aralığı), ek yerlerini dışarıdan kapatın, daha yavaş dökün. |
| Bir ek yeri detaylı bir yüzün üzerinden geçiyor | Ek yeri açısını değiştirin ya da turuncu ek yeri tutamağını sürükleyin. |
| Silikon bir ters açıyı sardığı yerden yırtılıyor | Ters açıları kontrol et'i çalıştırın; parça ekleyin ya da modeli döndürün. |
| Uygulama oturumumun kapandığını söylüyor | Başka bir sekmede yeniden giriş yapıp Yeniden yükle'ye tıklayın — mevcut kalıbınız siz yeniden yükleyene kadar ilk sekmede kalır. |
15 Hesap ve ödeme
- Giriş — şifre yok: bir bağlantı ve 6 haneli bir kod e-postalıyoruz. Her bilgisayarda aynı e-postayı kullanın.
- Ücretsiz deneme — tam erişimle 14 gün. Başlamak için kart gerekir ama deneme süresince ücret alınmaz. Deneme bitmeden iki gün önce size e-posta göndeririz.
- Fiyat — denemeden sonra aylık €3.99, vergiler dahil.
- İptal — Hesap → Ödemeleri yönet → İptal. Denemenin ya da ödediğiniz ayın sonuna kadar erişiminiz devam eder.
- Makbuz ve KDV faturaları — satıcımız (merchant of record) Lemon Squeezy'dir; faturaları Ödemeleri yönet bölümünden indirebilirsiniz.
- Ödeme başarısız — Lemon Squeezy tekrar denerken FORMA LABS çalışmaya devam eder; kartınızı Ödemeleri yönet bölümünden güncelleyin.
- Hesabımı sil — önce aboneliğinizi iptal edin, sonra bize e-posta gönderin.
Hâlâ takıldınız mı? Bize yazın — ayarlarınızı belirtin, mümkünse STL dosyasını ekleyin.